TECHNOLOGIEËN
Vier technologieën.
Elk met een eigen functie.
Industrieel 3D-printen is niet één technologie: het bestaat uit vier verschillende processen, die elk geschikt zijn voor verschillende materialen, geometrieën en productie-eisen. Inzicht in het verschil is de eerste stap om de juiste keuze te maken.
METAL
L-PBF · BLT
HOOGWAARDIG POLYMEER
FFF · INTAMSYS
POLYMEER
SLS · TPM3D
HARS
SLA · UnionTech
IN EEN OOGOPSLAG
Welke technologie voor welke taak?
Even een korte toelichting voordat we dieper op de materie ingaan. Elke technologie heeft een belangrijk pluspunt; als je dat weet, kun je snel een keuze maken.
L-PBF
Metaal
onderdelen
Titanium, roestvrij staal, koperlegeringen en meer. Van onderzoek en ontwikkeling tot productie op grote schaal.
Meest geschikt voor: constructieve
onderdelen, lucht- en ruimtevaart, medische sector.
FFF
Hoogwaardige polymeren
PEEK, PEKK, PC, ABS en technische thermoplasten. Werkelijke mechanische eigenschappen.
Meest geschikt voor: functionele onderdelen,
veeleisende omgevingen.
SLS
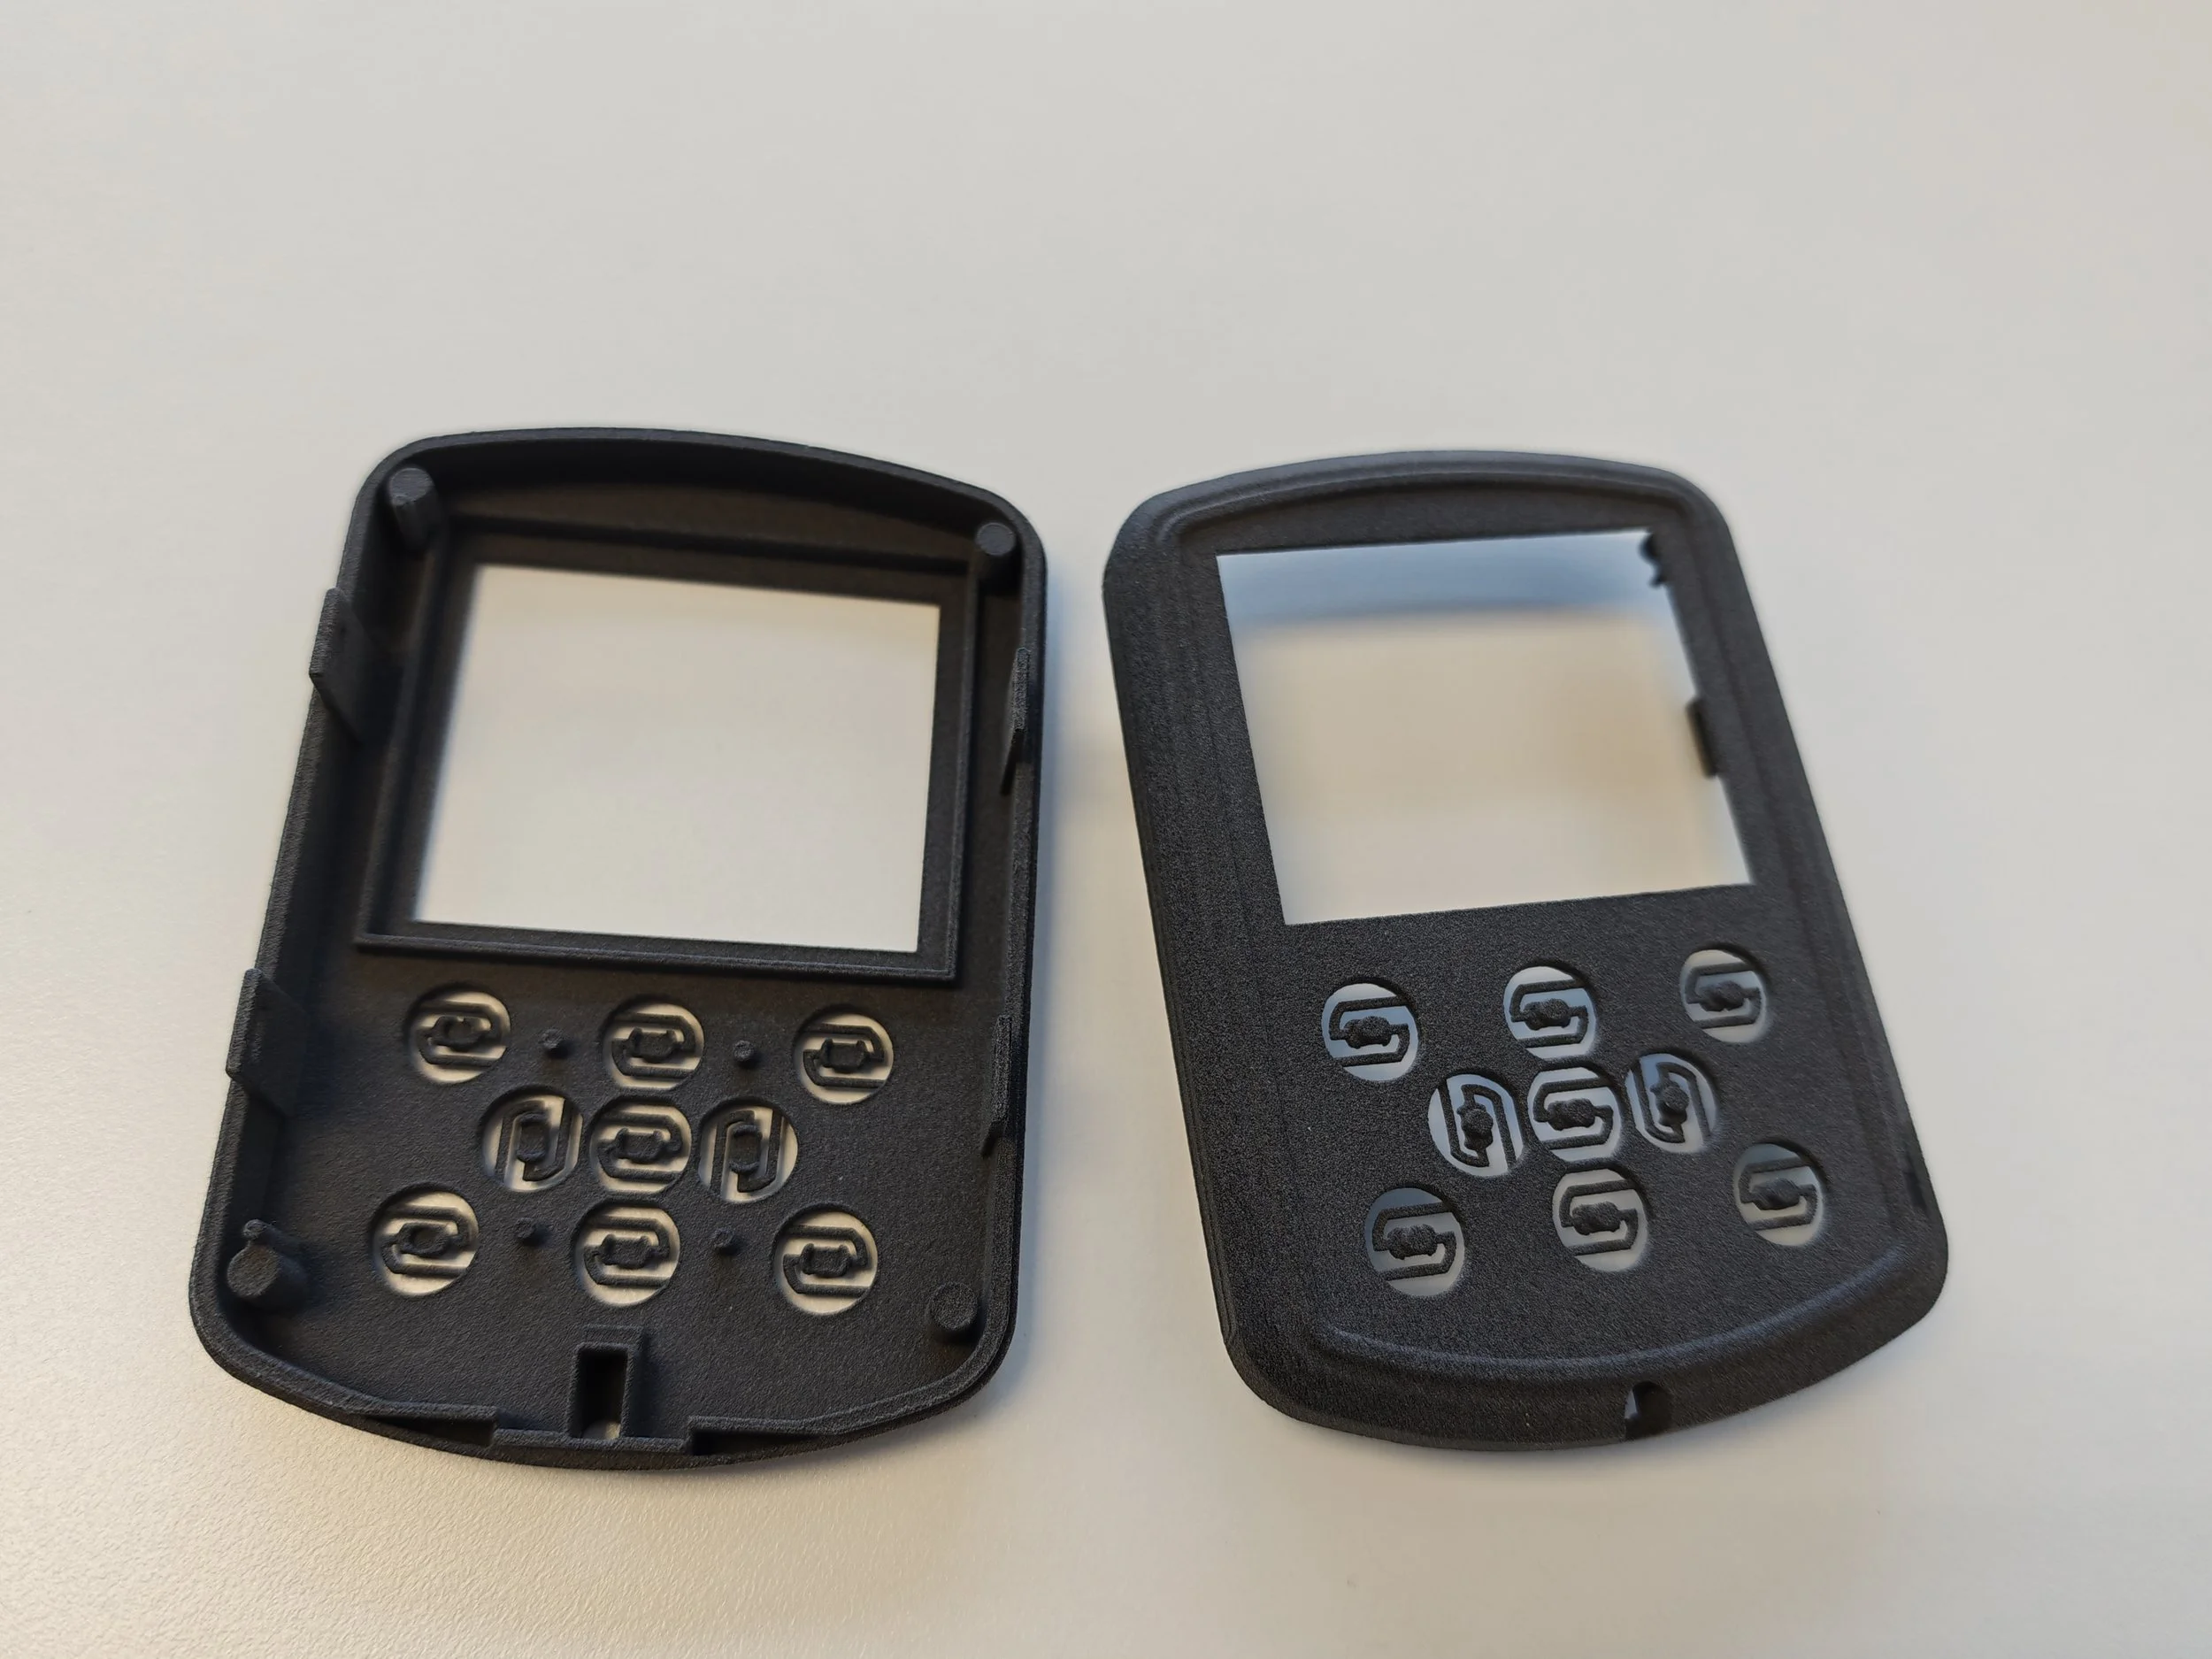
Productie van nylon- en TPU-
Geen steunen, isotrope eigenschappen, batch- en serieproductie. Geschikt voor installatie in kantooromgevingen.
Meest geschikt voor: serieproductie, functionele geometrie.
SLA
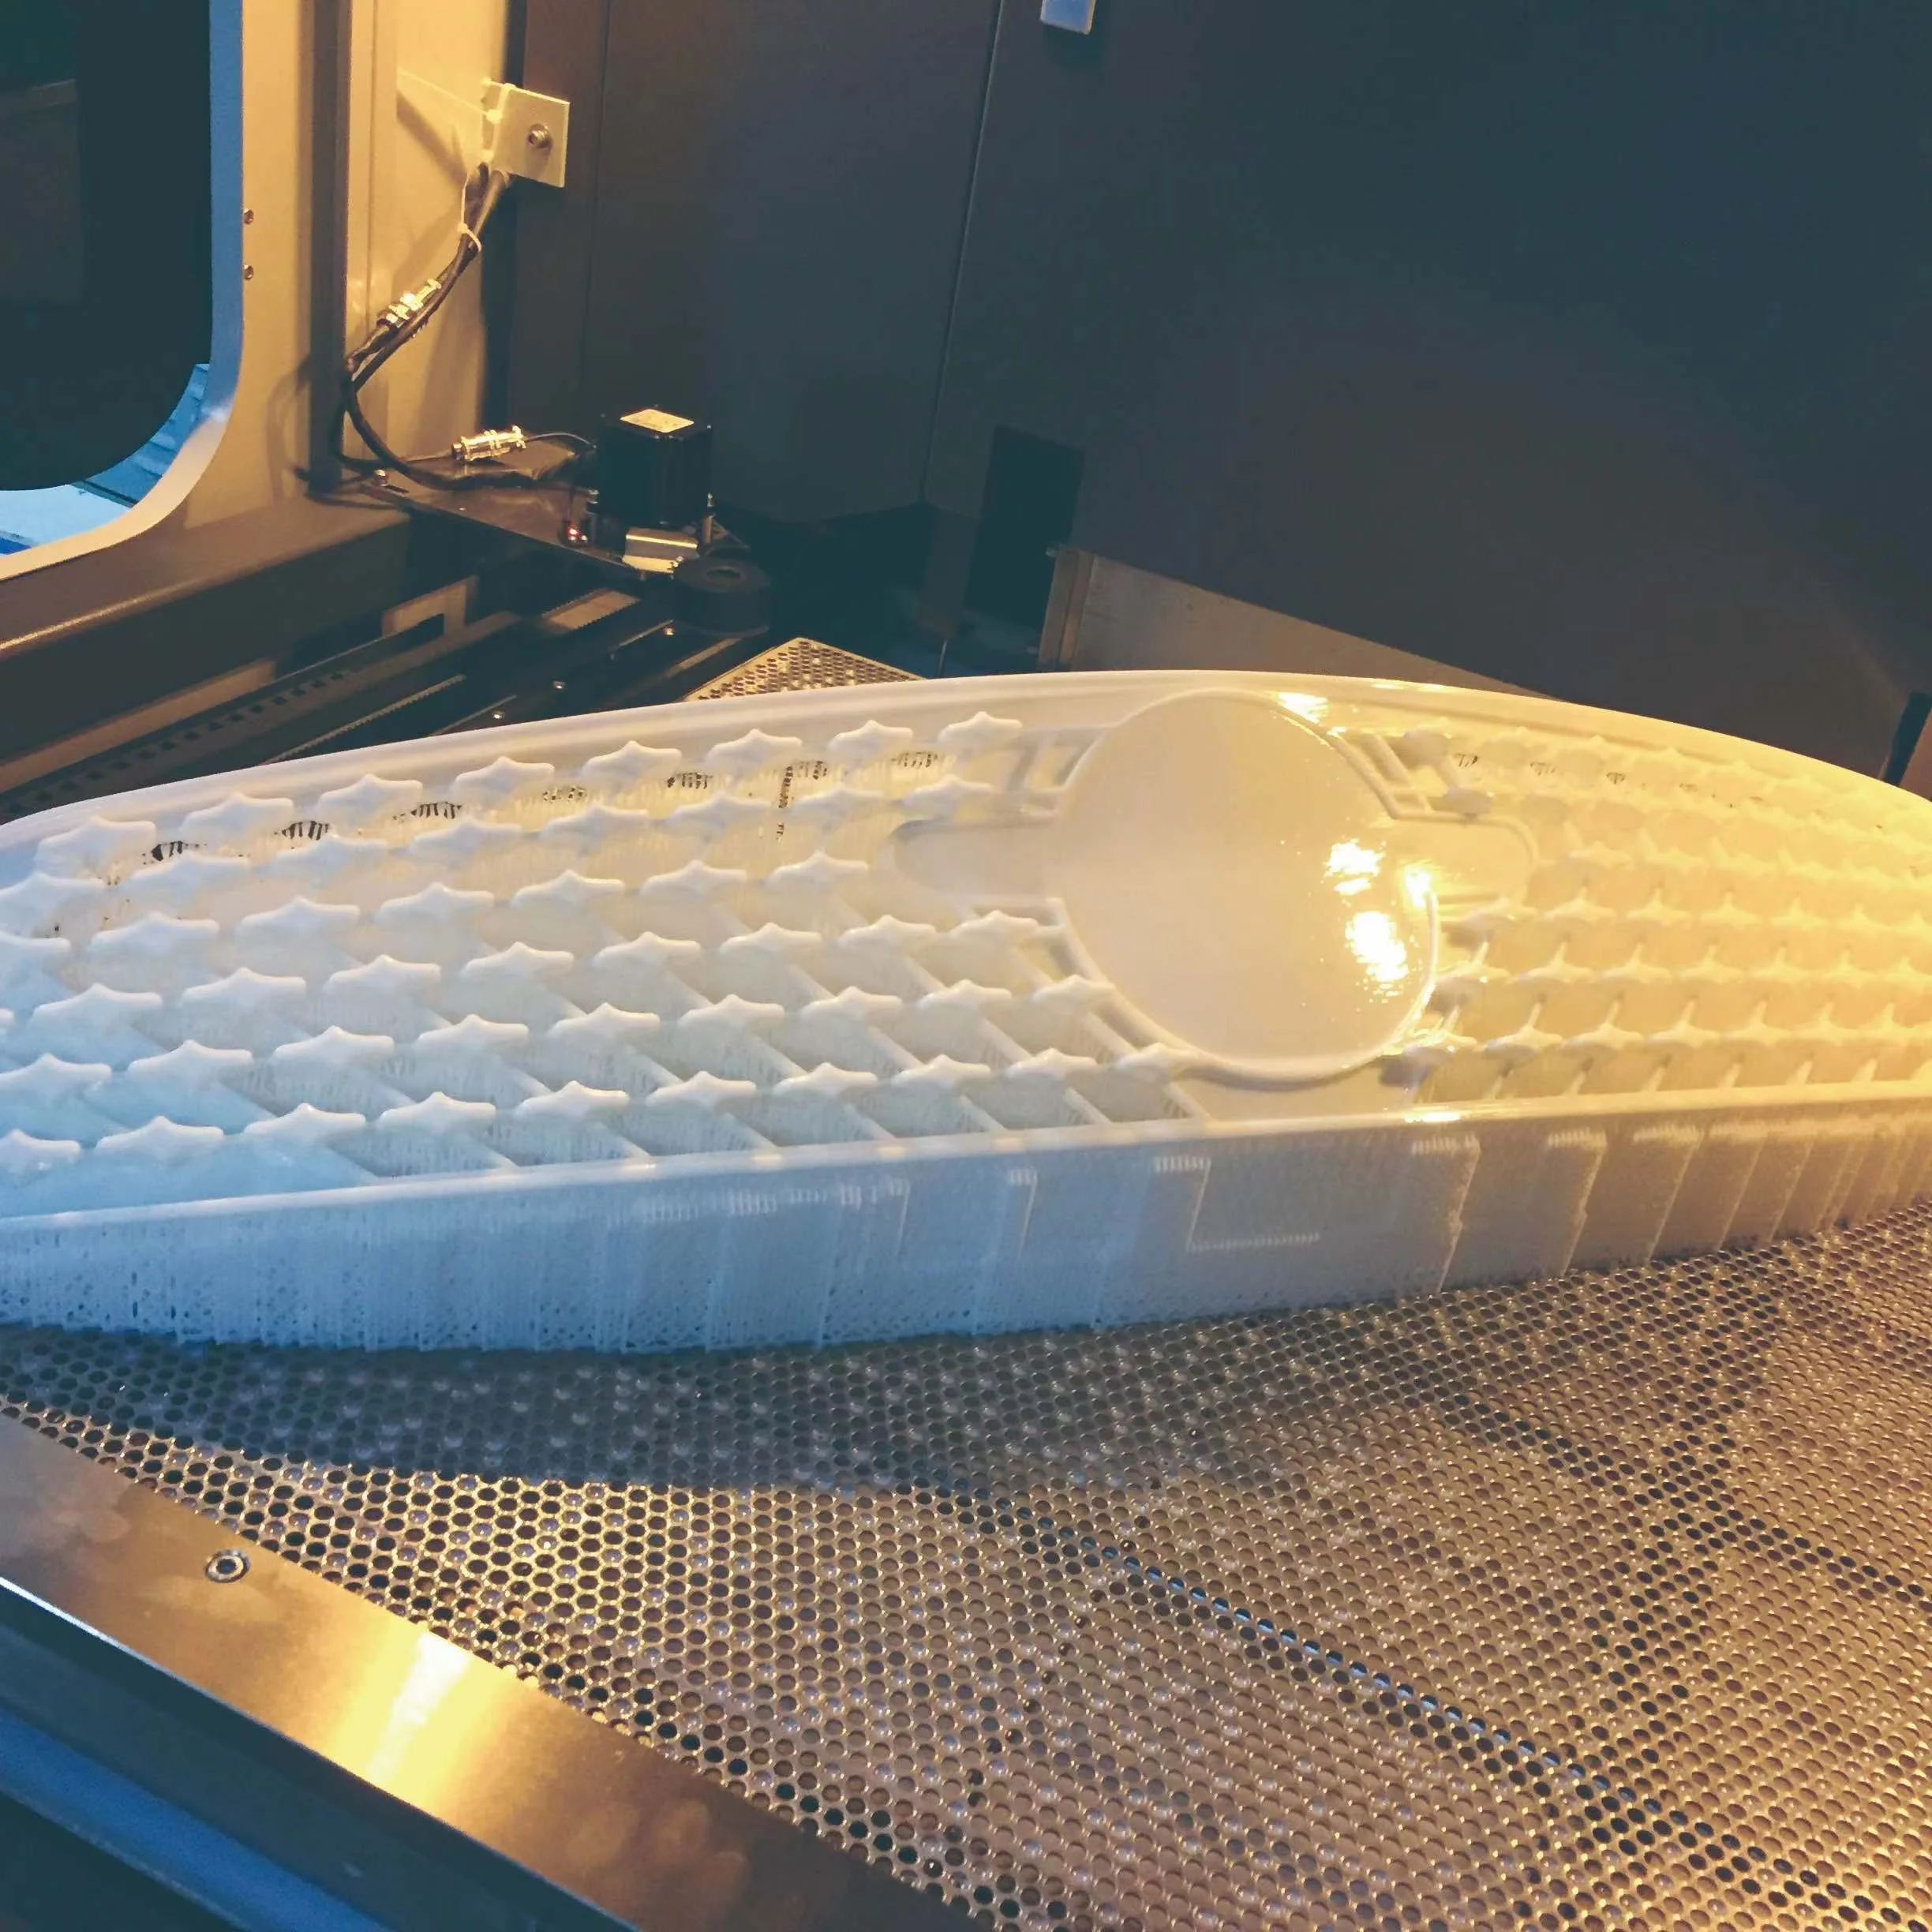
-hars met hoge nauwkeurigheid
Gladde oppervlakteafwerking, nauwe toleranties, groot formaat. Prototypes en gietmodellen.
Meest geschikt voor: prototyping,
gieten, visuele modellen.
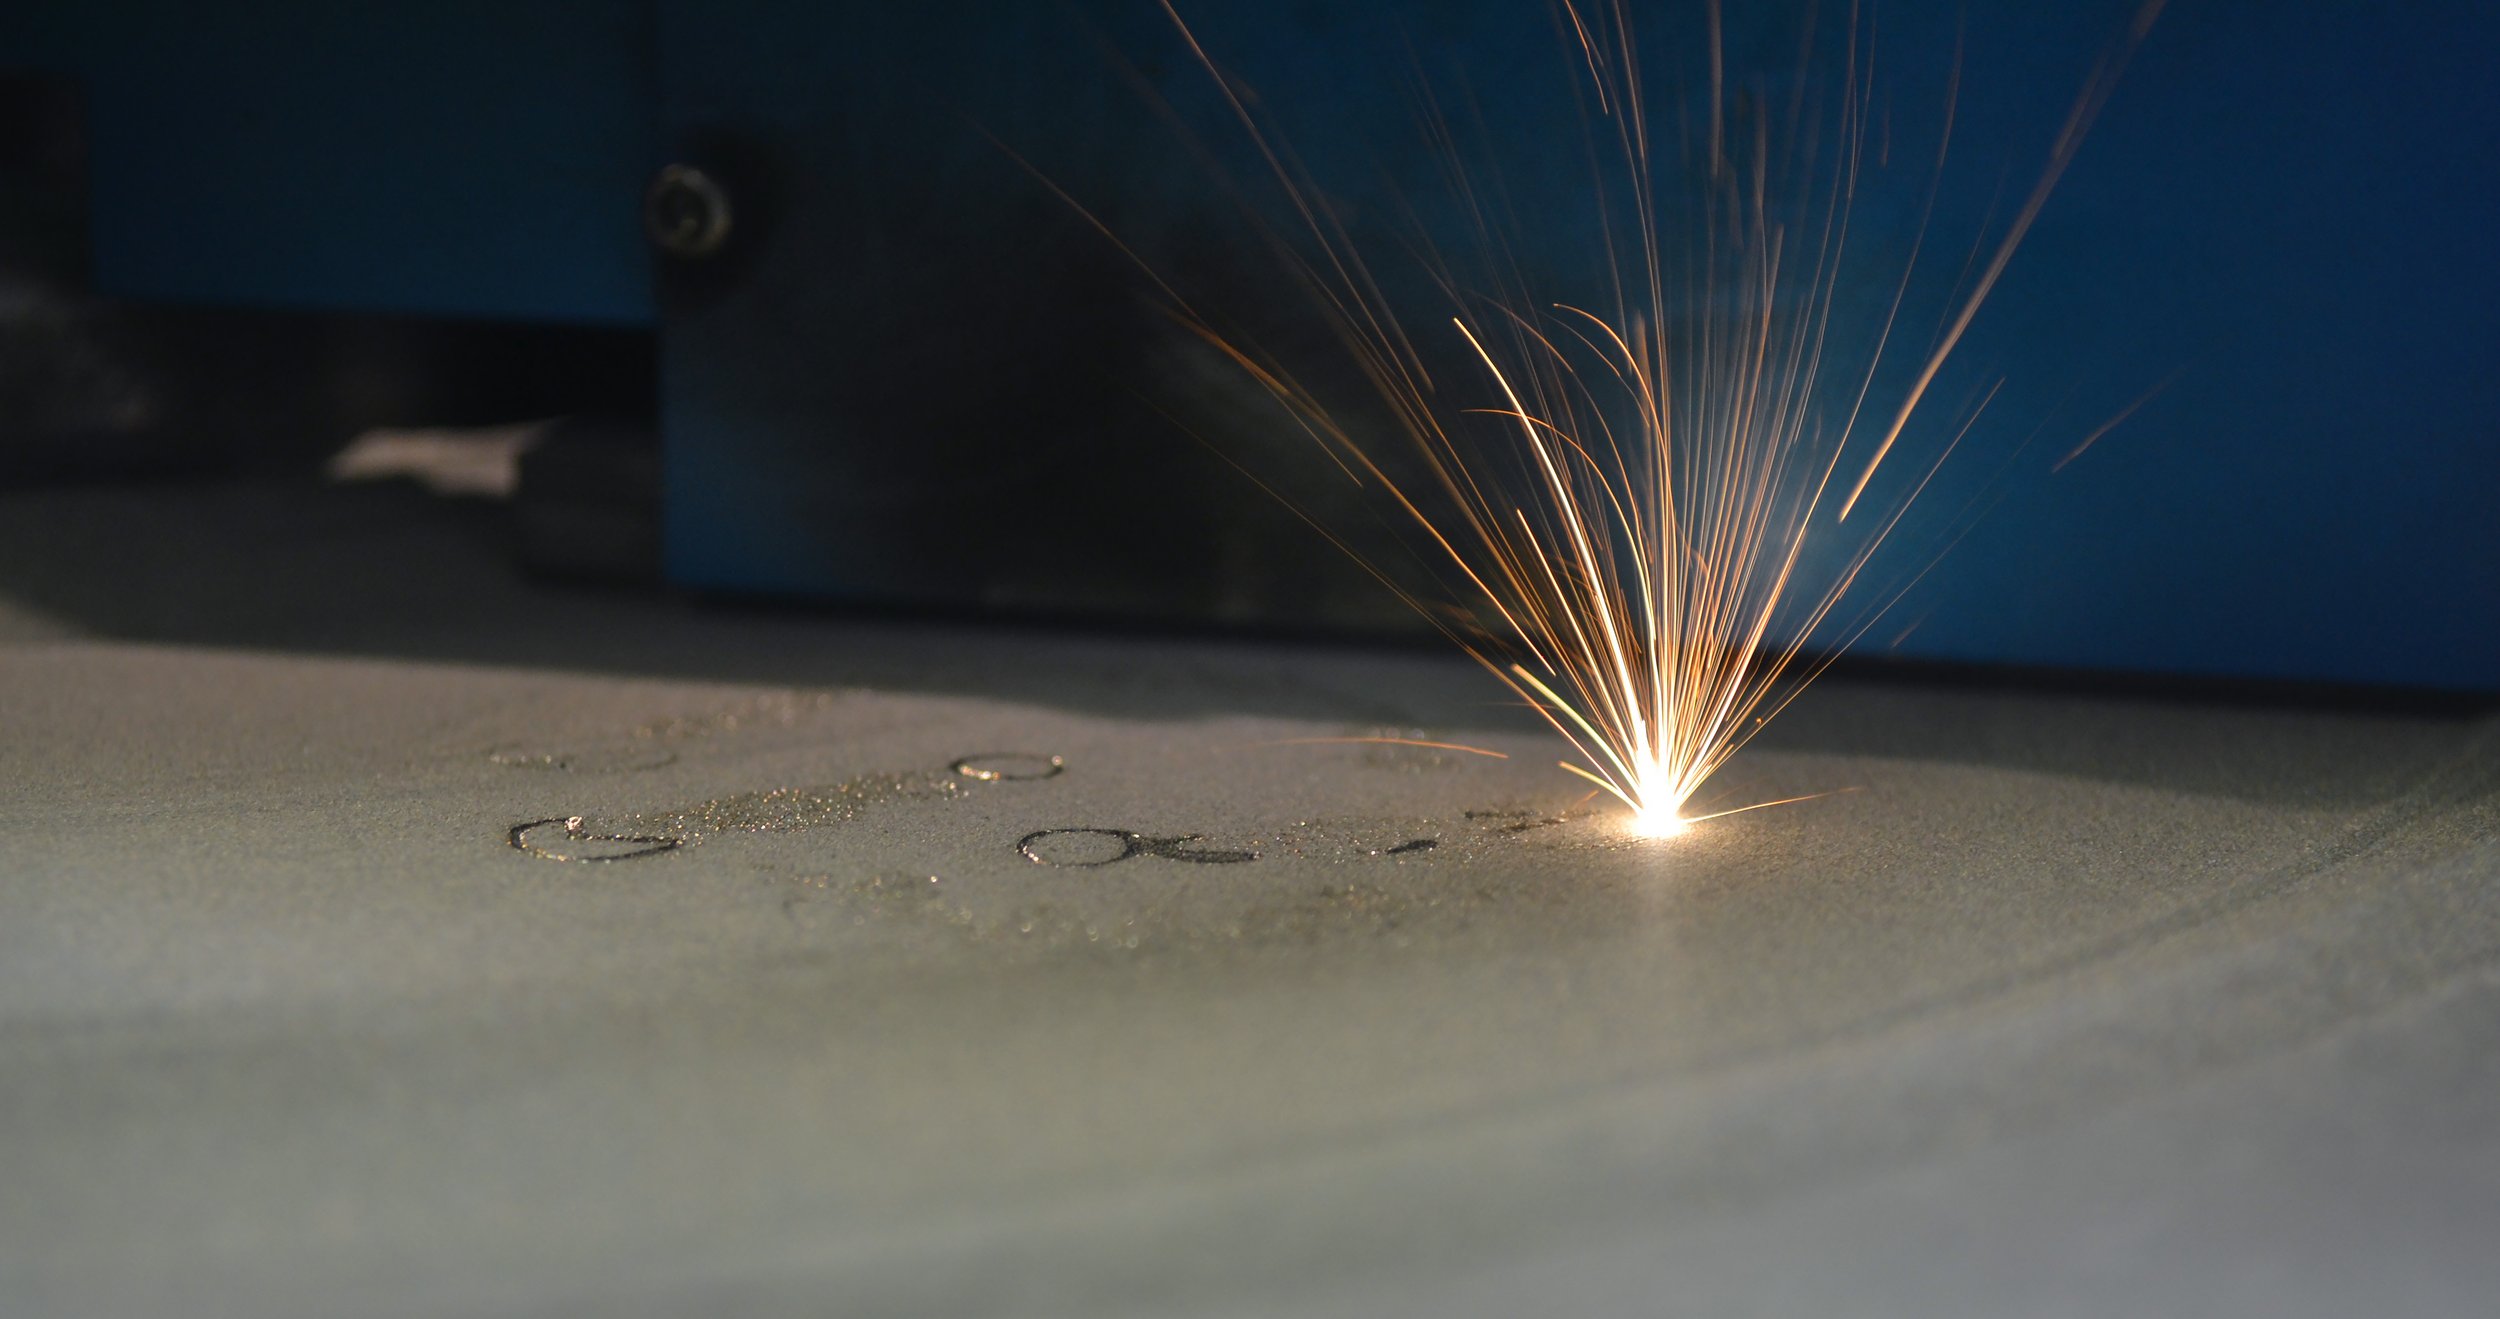
L-PBF — LASER-POEDERBEDFUSIE
Het proces waarmee echte metalen onderdelen worden vervaardigd.
Bij laser-poederbedfusie wordt metaalpoeder laag voor laag gesmolten met behulp van een of meer krachtige lasers. Het resultaat is een volledig compact metalen onderdeel met mechanische eigenschappen die vergelijkbaar zijn met, en in sommige gevallen zelfs beter zijn dan, die van op conventionele wijze vervaardigde equivalenten. Het is het toonaangevende proces voor industriële additieve metaalproductie.
L-PBF e is niet waardevol omdat het alle metaalbewerking vervangt. Het is juist waardevol omdat het geometrieën mogelijk maakt die met traditionele bewerking niet kunnen worden vervaardigd: interne kanalen, roosterstructuren en geïntegreerde elementen tegen productie-haalbare kosten voor de juiste volumes.
Materialen:
Titanium, roestvrij staal, aluminium, koperlegeringen, nikkellegeringen, gereedschapsstaal, Hastelloy en meer
Bouwvolume:
160 × 160 × 200 mm (A160) tot 800 × 800 × 650 mm (S800) — de Z-as varieert per systeem
Nauwkeurigheid:
Hoog — doorgaans is nabewerking alleen nodig bij functionele of grensvlakken
Oppervlakteafwerking:
In de meeste gevallen geschikt — nabewerking mogelijk voor kritieke oppervlakken Levertijd: enkele uren tot enkele dagen per print
In de portfolio:
BLT (Bright Laser Technologies) — A160 tot en met S800
-
Waar het goed in is:
Complexe metaalvormen die onmogelijk of onpraktisch te bewerken zijn
Conforme koelkanalen in gereedschapsinzetstukken
Lichtgewicht constructiedelen met inwendig roosterwerk
Productie in kleine tot middelgrote oplagen zonder gereedschapskosten
Onderzoek en ontwikkeling en materiaaltesten met de mogelijkheid om kleine series te produceren
Het vervaardigen van onderdelen uit moeilijk te bewerken legeringen: nikkellegeringen, gereedschapsstaal, Hastelloys
-
Waar het in het productieproces past:
Lucht- en ruimtevaart: constructiebeugels, motoronderdelen, behuizingen
Medisch: implantaten, instrumenten, patiëntspecifieke hulpmiddelen
Gereedschap: inzetstukken voor spuitgietmatrijzen met conformale koeling
Autosector: lichtgewicht onderdelen, onderdelen in kleine series
Industriële apparatuur: op maat gemaakte onderdelen, reserveonderdelen
-
Waar je rekening mee moet houden:
Meestal is nabewerking nodig: verwijderen van de steun, warmtebehandeling, oppervlakteafwerking
De kosten per onderdeel liggen hoger dan bij polymeerprocessen: dit wordt gerechtvaardigd door de prestaties van het materiaal
Niet rendabel bij zeer grote volumes, waarbij gieten of smeden de overhand hebben
De kennis van de operator en procesontwikkeling zijn van belang voor de kwalificatie
BLT SYSTEMEN IN DE PORTFOLIO VAN HET „ PROTONEX 3D ”:
BLT
A160 — Vermelding onder Onderzoek en ontwikkeling
S600 — Constructies voor de lucht- en ruimtevaart
A300 / A320 — Middenfase van onderzoek en ontwikkeling
S615 — Hoog formaat
S400 — Het werkpaard van de productie
S800 — Schaalmodel van een vliegtuigmotor
S450 — Grote ronde onderdelen
FFF — FUSED FILAMENT FABRICATION
Geen consumenten FFF. Polymeren van industriële kwaliteit.
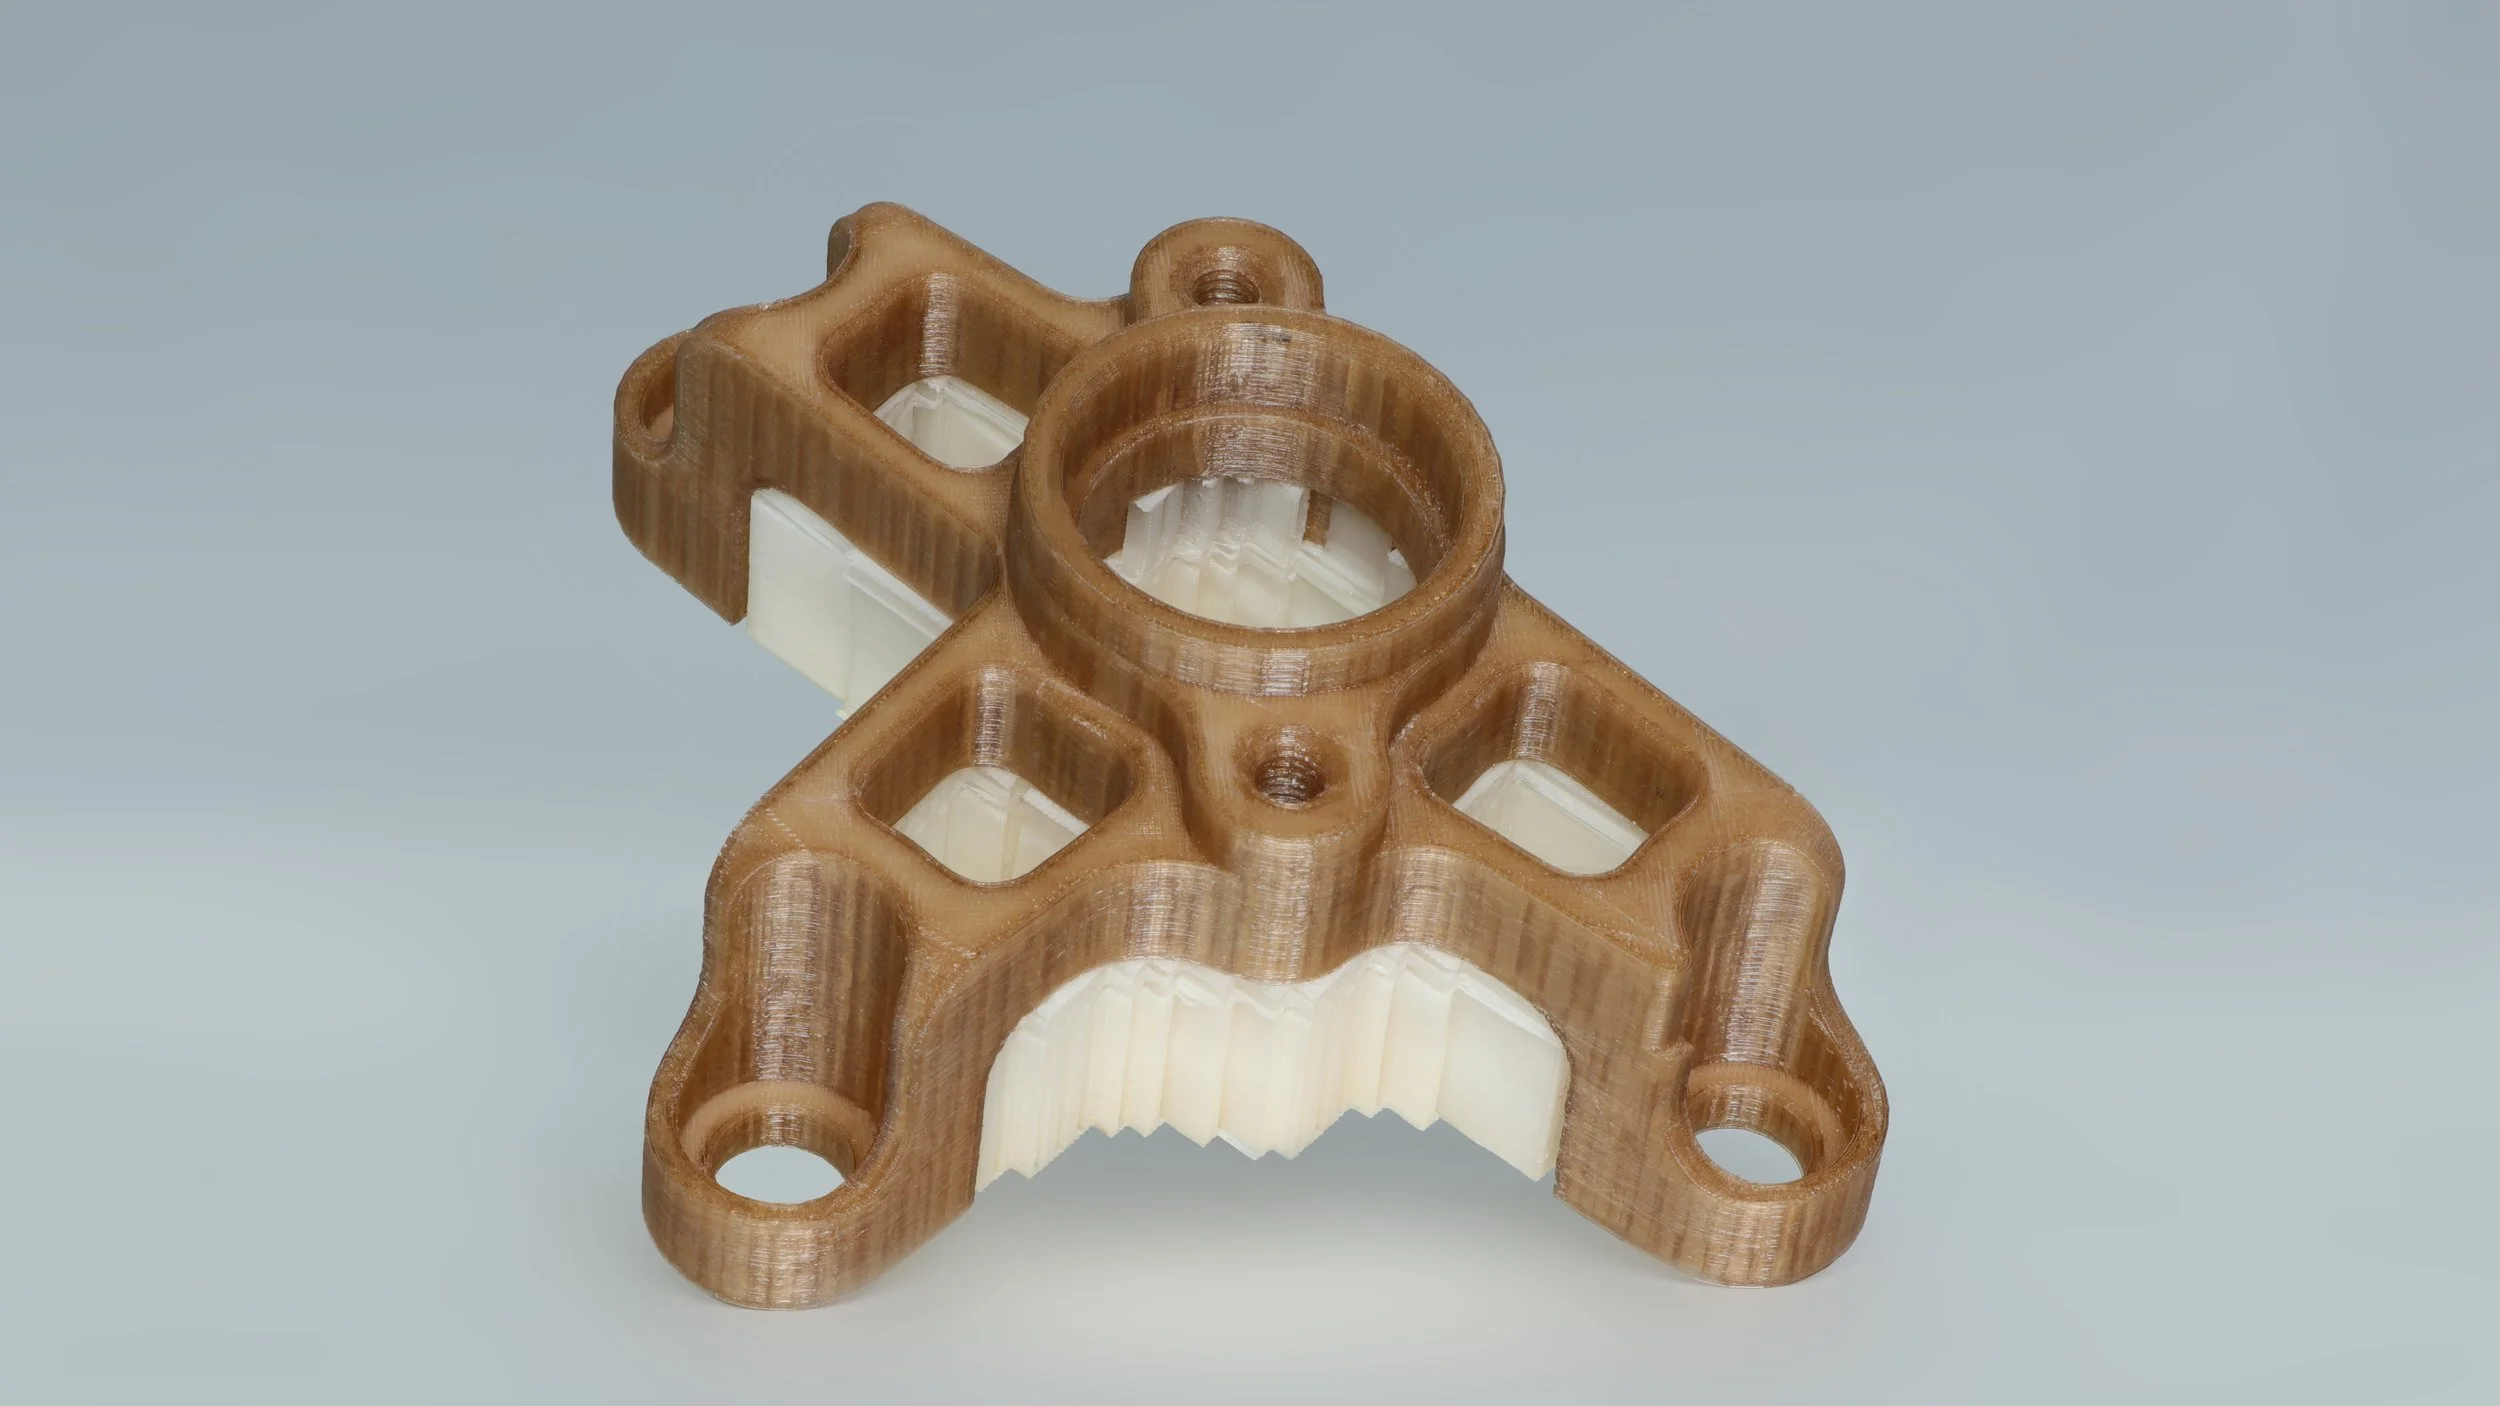
Bij Fused Filament Fabrication (FFF) wordt thermoplastisch filament door een verwarmd spuitmondje geëxtrudeerd om onderdelen laag voor laag op te bouwen. Machines voor consumenten FFF en maken hiervoor gebruik van PLA en andere basismaterialen. Bij de industriële FFF worden PEEK, PEKK, PPS en technische thermoplasten gebruikt, die hogere kamertemperaturen vereisen om hun werkelijke mechanische eigenschappen te bereiken.
Dit onderscheid is van belang: een onderdeel PEEK dat zonder een goed verwarmde bouwkamer is geprint, zal niet dezelfde prestaties leveren als PEEK. De meeste INTAMSYS -systemen bereiken een temperatuur van maximaal 90 °C in de bouwkamer, wat nodig is voor technische kunststoffen zoals PPS en PC. De FUNMAT PRO 610HT bereikt 300 °C en bestrijkt daarmee het volledige spectrum van hoogwaardige thermoplasten, waaronder PPSU en PEI. De temperatuur van de bouwkamer is een vereiste vanuit de materiaalkunde, geen extra functie.
Materialen:
PEEK, PEKK, PAEK, PPSU, PEI, PC, ABS, PA en nog veel meer
Bouwvolume:
Van FUNMAT HT (desktop) tot 610×508×508 mm (PRO 610HT)
Nauwkeurigheid:
Matig — anisotroop (de richting van de lagen beïnvloedt de eigenschappen)
Oppervlakteafwerking:
Matig — laaglijnen zichtbaar, nabewerking mogelijk
Gegevensbeveiliging:
Alle printers kunnen volledig offline werken
In de portfolio:
INTAMSYS — FUNMAT HT tot en met PRO 610HT
-
Waar het goed in is:
Functionele onderdelen van PEEK, PEKK voor veeleisende thermische en chemische omgevingen
Prototypes van technische polymeren met realistische materiaaleigenschappen
Mallen, opspanningen en gereedschap voor eindgebruik, vervaardigd uit lichtgewicht, hoogwaardig polymeer
IP-gevoelige productie waarbij offline werking vereist is
Continu productieproces met hoge doorvoercapaciteit tegen concurrerende kosten
-
Waar het in het productieproces past:
Lucht- en ruimtevaart: beugels, klemmen, leidingen in PEEK
Medisch: instrumenten, implantaatonderdelen, steriliseerbare onderdelen
Olie en gas: chemisch bestendige onderdelen
Halfgeleiders: gereedschap dat geschikt is voor gebruik in cleanrooms
Industrieel: mallen, opspanningen, lichtgewicht constructieonderdelen
-
Waar je rekening mee moet houden:
FFF is anisotroop: de eigenschappen van de onderdelen verschillen naargelang de printrichting. Houd hier rekening mee bij het ontwerpen
Niet geschikt voor isotrope toepassingen; in dat geval is SLS een betere keuze
PEEK De materiaalkosten zijn aanzienlijk, maar je print alleen wat je nodig hebt; er is dus geen verspilling zoals bij frezen.
Vanwege de vereisten inzake kamertemperatuur zijn niet alle FFF -machines gelijk; controleer de specificaties zorgvuldig
INTAMSYS SYSTEMEN IN DE ' PROTONEX 3D '-PORTEFEUILLE:
INTAMSYS
FUNMAT PRO 310 — Technische materialen
FUNMAT PRO 410 — Grootformaat PEEK
FUNMAT PRO 610HT — Volledig spectrum, ovenruimte van 300 °C
FUNMAT HT — Vermelding onder ‘Lab / R&D’
FUNMAT PRO 310 APOLLO — PEEK hoge snelheid
SLS — SELECTIEF LASERSINTEREN
Isotrope polymeeronderdelen. Geen steunelementen. Geen concessies.
Bij selectief lasersinteren wordt polymeerpoeder met behulp van een laser gesinterd, waarbij onderdelen worden opgebouwd in een poederbed dat als zijn eigen ondersteuningsstructuur fungeert. Omdat er geen ondersteuningsmateriaal nodig is, zijn complexe geometrieën (in elkaar grijpende onderdelen, interne kanalen, organische vormen) mogelijk zonder dat dit ten koste gaat van de nabewerking. De onderdelen zijn isotroop, wat betekent dat de mechanische eigenschappen in alle richtingen gelijk zijn.
De CF200 van TPM3D is CE-gecertificeerd en kan worden aangesloten op een 220 V-stopcontact, waardoor hij veilig kan worden gebruikt op kantoor zonder industriële stroomvoorziening. De systemen uit de S-serie zijn op grotere industriële schaal ontworpen en vereisen standaard driefasige stroom, waardoor ze geschikt zijn voor specifieke productieomgevingen.
Materialen:
PA11, PA12, TPU en hoogwaardige varianten (PPS, PEEK in de S-serie)
Bouwvolume:
200 × 200 × 320 mm (CF200) — groter in de S-serie
Nauwkeurigheid:
Goed — gelijkmatig verdeeld over het bouwvolume
Oppervlakteafwerking:
Iets korrelig — typisch voor SLS, zandstralen zorgt voor een verbetering
Ondersteunt:
Niet nodig — het poederbed is zelfdragend
In de portfolio:
TPM3D — CF200 en S-serie
-
Waar het goed in is:
Isotrope onderdelen waarbij zwakte in de laagrichting onaanvaardbaar is
Complexe geometrieën zonder nadelen op het gebied van ondersteuningsstructuren
Serieproductie van nylon- en TPU-onderdelen
Flexibele en rubberachtige onderdelen van TPU
CF200: installatie geschikt voor kantooromgevingen zonder industriële stroomvoorziening
-
Waar het in het productieproces past:
Functionele polymeeronderdelen op batchschaal
Consumentenproducten, behuizingen, omhulsels
Leidingen, verbindingsstukken, klemmen met een complexe geometrie
Flexibele onderdelen van TPU
Hoogwaardige varianten (S-serie): PPS en PEEK voor veeleisende toepassingen
-
Waar je rekening mee moet houden:
De verwerking van poeder en de verversingsfrequentie zijn van invloed op de materiaalkosten: houd hier rekening mee bij het berekenen van de kosten per onderdeel
De oppervlakteafwerking is standaard licht korrelig: zandstralen of verven komt vaak voor
Niet geschikt voor losse, eenmalige onderdelen: de rendabiliteit neemt toe naarmate de batchgrootte toeneemt
Het materiaalassortiment is beperkter dan op FFF: voor PEEK of technische thermoplasten is FFF doorgaans de betere keuze
TPM3D SYSTEMEN IN DE PORTFOLIO VAN HET ' PROTONEX 3D ':
TPM3D
CF200 + PPS200 — Compact, geschikt voor gebruik op kantoor, 220 V, geautomatiseerde poederverwerking
S-serie — Geschikt voor industriële toepassingen, driefasige voeding, PPS en PEEK
SLA — STEREOLITHOGRAFIE
Nauwkeurigheid en schaal. Waar de oppervlaktekwaliteit telt.
Bij stereolithografie wordt vloeibare fotopolymeerhars laag voor laag uitgehard met behulp van een ultraviolette laser. Het resultaat zijn onderdelen met de hoogste oppervlaktekwaliteit en maatnauwkeurigheid van alle 3D-printprocessen (en met de grootformaatsystemen v UnionTech) bij bouwvolumes tot 2100 × 700 × 800 mm, waaraan geen enkele andere technologie in dit portfolio kan tippen.
SLA is de aangewezen methode wanneer een bepaalde oppervlakteafwerking en nauwkeurigheid vereist zijn, en wanneer de afmetingen van het onderdeel de mogelijkheden van een desktopmachine te boven gaan. Gietmodellen voor precisiegieten zijn hiervoor bij uitstek geschikt: met „ SLA ” is een wasmodel helemaal niet meer nodig, waardoor de doorlooptijd wordt teruggebracht van weken tot dagen.
Materialen:
Standaard- en technische fotopolymeerharsen — functioneel, stijf, flexibel, gietbaar
Bouwvolume:
Tot 2100 × 700 × 800 mm — het grootste formaat in het assortiment
Nauwkeurigheid:
De hoogste van alle vier de processen — strakke toleranties als standaard
Oppervlakteafwerking:
Uitstekend — gladde oppervlakken, fijne details
Nabewerking:
Nabehandeling met UV-licht vereist; verwijdering van steunmateriaal bij complexe onderdelen
In de portfolio:
UnionTech — Besturing via RSPro 2100
-
Waar het goed in is:
De hoogste oppervlaktekwaliteit en nauwkeurigheid van alle processen in dit assortiment
Gietmodellen voor precisiegieten: maakt de stap van het vervaardigen van wasmodellen overbodig
Prototypes op groot formaat op schaal voor de auto- en luchtvaartindustrie
Visuele modellen en presentatieonderdelen
Hoofdmodellen voor zandgieten ter vervanging van CNC-gefreesd schuim of hout
-
Waar het in het productieproces past:
Prototyping: vorm, pasvorm en visuele validatie op elke schaal
Gereedschap: modellen voor precisiegieten van complexe metalen onderdelen
Automotive: grootschalige concept- en validatiemodellen
Lucht- en ruimtevaart: structuurmodellen op ware grootte en gietmallen
Gietvormen en gieterij: vervanging van de traditionele patroonbouw
-
Waar je rekening mee moet houden:
Onderdelen van hars zijn niet geschikt voor mechanische eindtoepassingen: de materiaaleigenschappen komen niet overeen met die van technische thermoplasten of metaal
UV-nabehandeling vereist voor volledige materiaaleigenschappen
Noodzakelijke ondersteuningsconstructies voor overhangen: hiermee rekening houden bij het ontwerp en de nabewerking
Machines voor grootformaat hebben veel vloeroppervlak nodig en een gecontroleerde omgeving
UNIONTECH SYSTEMEN IN DE ' PROTONEX 3D '-PORTEFEUILLE:
UNIONTECH
Pilot 250 / 450 — Prototyping voor beginners
RSPro 600 / 800 2.0 — Productie SLA, geschikt voor gietwerk
Lite 600 2.0 — Middenklasse, breed toepassingsgebied
RSPro 1400 / 1800 / 2100 — Ultra-groot formaat
BESLUITGIDS
Welk proces hoort bij welke eis?
Een overzichtstabel. Als je aanvraag aan meerdere vereisten voldoet, kun je hier beginnen met het beperken van de mogelijkheden.
*Als je de onderstaande tabel op een mobiel apparaat bekijkt, hier klikken om de volledige afbeelding te bekijken
| Vereiste | L-PBF (Metaal) | FFF (Polymeer) | SLS (Polymeer) | SLA (Hars) |
|---|---|---|---|---|
| Benodigd metaalmateriaal | Ja |
Nee |
Nee |
Nee |
| PEEK / hoogwaardig polymeer | Nee |
Ja |
Alleen S-serie |
Nee |
| Benodigde ondersteuning | Ja |
Ja |
Nee |
Ja |
| Oppervlakteafwerking | Goed |
Matig |
Goed |
Uitstekend |
| Maximale afmetingen (X×Y×Z) | 800 × 800 × 650 mm |
610 × 508 × 508 mm |
S-serie: neem contact met ons op |
2100 × 700 × 800 mm |
| Modellen voor precisiegieten | Nee |
Nee |
Nee |
Ja |
| Installatie die geschikt is voor kantooromgevingen | Nee |
Ja |
Alleen CF200 |
Kleinere systemen |
| Volledig offline gebruik | Ja |
Ja |
Ja |
Ja |
VOLGENDE STAP
Weet u niet zeker welk proces het meest geschikt is voor uw toepassing?
Vertel ons wat u aan het bouwen bent en wat het moet kunnen. Wij zoeken dan de juiste technologie en de juiste machine voor u uit – geen verkooppraatje, gewoon een duidelijk antwoord.